最低起订量不是销售部门凭空编出来的谈判筹码;它是一个临界点——低于这个数量,车间里某道特定工序的调机准备就不再划算。
MOQ究竟从何而来
一套锁具要经过好几个工位,每个工位从一种规格切换到另一种都要耗费实实在在的时间。用这笔换线成本除以换线后生产的件数,就是MOQ的全部道理。
- 压铸。在88-160吨压铸机上换模,并把压铸件重新调到公差范围内,要花掉大半个班次。小批量生产就得承担这笔成本。
- 电镀。电镀线换色意味着排空或隔离镀槽、更换挂具,还要跑一批废品直到镀层稳定。这是表面处理起订量最大的单一推手,也是为什么图册中第十一种表面处理的单件成本比第一种更高。
- 配匙。新匙型意味着要准备钥匙坯、调整铣齿刀具和配弹子套件。总匙系统则意味着要有齿码表、专用弹子库存和隔离装配。
- 包装。印刷纸箱和吸塑卡需要制版或刀模。印刷厂有自己的起订量,往往比工厂的还高。
- 认证。如果某个规格需要单独出检测报告,这笔费用就全部落在首单上。
实际结果是,MOQ很少是单一数字。它通常按每种表面处理、每种匙型和每个包装版本分别计算。订3,000件、单一表面处理、单一匙型,这是好做的订单;同样3,000件拆成十一种组合就不是了——无论报价单表面上怎么写,价格都会反映这一点。
模具费买到了什么,什么时候值得投入
锌合金压铸模具是一项使用寿命很长的资本投入。一套做工良好的多腔模具在需要翻新之前能生产几十万件零件,所以问题不在于模具能用多久,而在于您的年用量是否足以支撑拥有一个别人没有的造型。
可选的路径有三条,大多数首单应选第一条:
| 图册型号 | 无开模费用,交货周期最短,但不享有独家权。适合首单和试探市场。 |
|---|---|
| 图册型号改款 | 使用您的logo和包装,更换面盖或表面处理。成本不高,交货周期适中。无需开新模,即可做出有辨识度的产品。 |
| 新开模具 | 专属的执手或面盖造型。投入实打实:模具通常需要数周,外加一轮打样,而且只有靠持续返单的量才能收回成本。 |
如果决定开新模,在动工之前,请以书面形式敲定四件事:模具归谁所有、存放在哪里、合作终止后模具如何处置,以及模具签样确认前包含几轮打样。请预留一轮首样和至少一轮修模;第一模就完全合格的模具并不多见。
装柜算账:先装满体积,还是先达到限重?
门五金本身密度大,但包装里装的多是空气,答案往往出乎首次进口商的意料。标称内容积:20英尺普通柜(GP)约33 m³,40英尺GP约67 m³,40英尺高柜约76 m³。实际可装载量要低一些——考虑到纸箱尺寸和柜门处的预留空间,按标称值的80%至85%左右估算。
以一款典型的球形门锁为例来算一算:
| 单盒 | 约150 × 100 × 90 mm |
|---|---|
| 外箱 | 20套,约500 × 400 × 250 mm = 0.05 m³ |
| 整箱毛重 | 约18-19 kg |
| 20英尺柜,可用容积28 m³ | 约560箱 = 11,200套,约10.4吨 |
| 40英尺HQ柜,可用容积64 m³ | 约1,280箱 = 25,600套,约24吨 |
请留意这组数字说明了什么。20英尺柜远未达到载重上限就已先装满体积,因此缩小纸箱尺寸比减轻产品重量更划算。反过来,一个装满锁具的40英尺高柜,即便按国际海运标准尚未满载,在许多国家也已接近公路限重——请核实您当地的内陆运输限重,通常为总重24至26吨,部分地区还会更低。锁胆、实心拉手等较重的产品线会更快触及这一上限。
在体积上有两个实用的调节手段:以散装代替打托,通常可多腾出10%至15%的空间,代价是卸货更慢;出口纸箱按托盘尺寸设计,比按产品尺寸设计浪费少得多。如果确实需要托盘,木托盘须经ISPM 15热处理并加盖标识,而塑料托盘或压制木托盘则完全不涉及这一要求。
首单的商务框架
- 贸易术语。采用Incoterms 2020,并写明确切地点:FOB中山或FOB深圳与EXW小榄的成本并不相同。首单通常以FOB为起点,因为它的责任划分界线清晰。
- HS编码。门锁一般归入8301.40,合页归入8302.10,其他建筑用配件归入8302.41,锁具零件归入8301.60,单独发运的钥匙归入8301.70。完整的本国编码请向您的报关行确认;前六位是国际通用的,其余位数则各国不同。
- 付款。常见做法是凭形式发票付定金,凭单据副本付尾款。尾款应与验货结果挂钩,而不是与日期挂钩。
- 交货周期。样品确认、生产和船期要分别预留时间。首单延误往往出在打样环节,而不是生产环节。
- 验货。趁货物还在工厂时预约出货前检验。在采购订单中约定AQL抽样方案不花一分钱,却能避免日后的争议。
打样阶段决定整体进度
首单在打样阶段延误的情况远多于生产阶段,原因几乎总是打样要求含糊不清。比较有效的顺序是:先做图册样品,确认机构和手感;再在实际铸件上做表面处理样板,定下颜色;然后做包装样品;最后做一个综合以上三项、由双方签字确认的产前样。每一轮都要耗费快递时间,因此相互独立的样品请同步安排。
有两件事值得在这个阶段花钱,而不是留到以后。一是为已确认的表面处理保留签字封样,双方各执一份,因为十二个月后出现颜色纠纷时,没有封样就无从解决。二是对您打算销售的具体配匙方案(包括钥匙坯)做完整的功能测试——总匙齿码表在纸面上看似无误、装到真实锁芯上却行不通,这种问题最好在11,000套产品配好弹子之前发现。
看到岸成本,而不是单价
比较报价要看每套的到岸成本,而不是FOB价格。将以下各项加总:单价、包装、至港口的内陆运费、海运费及附加费、保险、按本国HS编码计征的关税、清关费、港口及滞期费风险、内陆配送,以及货物在仓库中直至售出期间的库存成本。像锁具这类货值低、体积大的产品,两份FOB价看似相差5%的报价,算上运费和关税后排名经常会颠倒。
如需准确报价,请提供以下信息
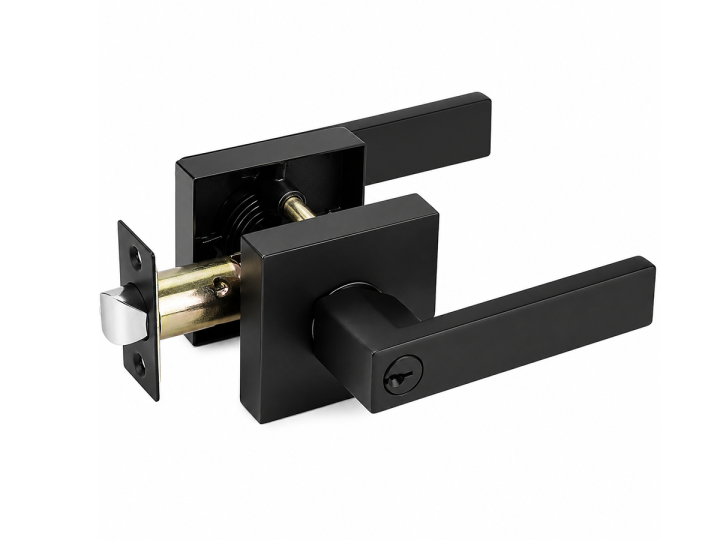
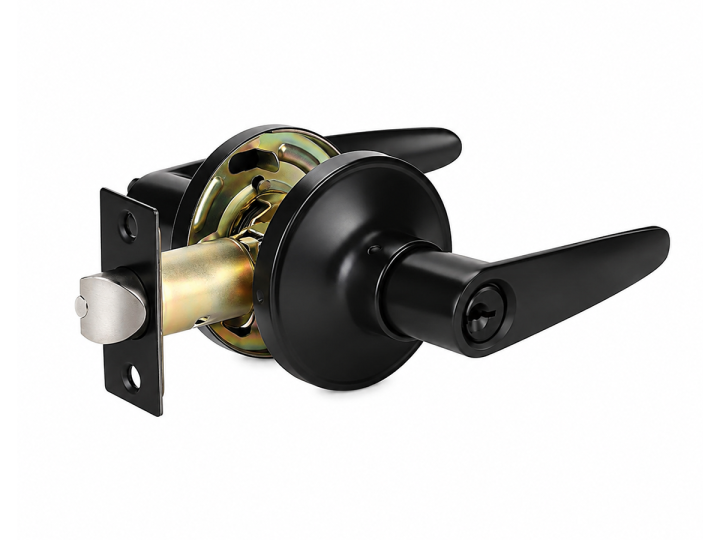
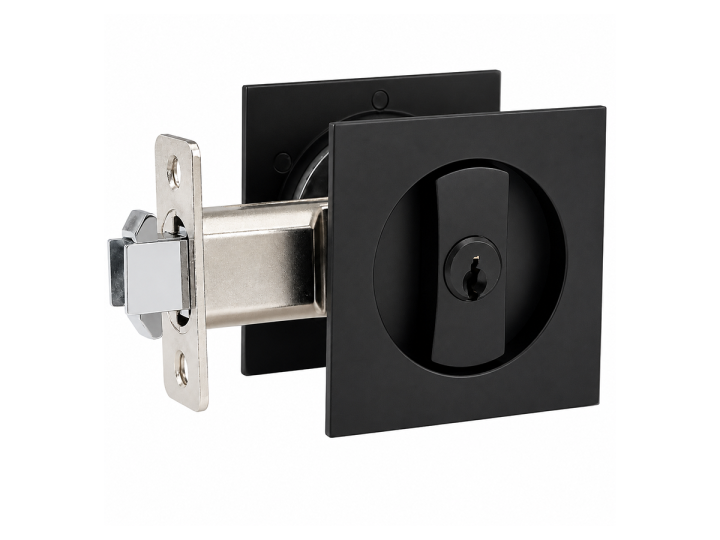
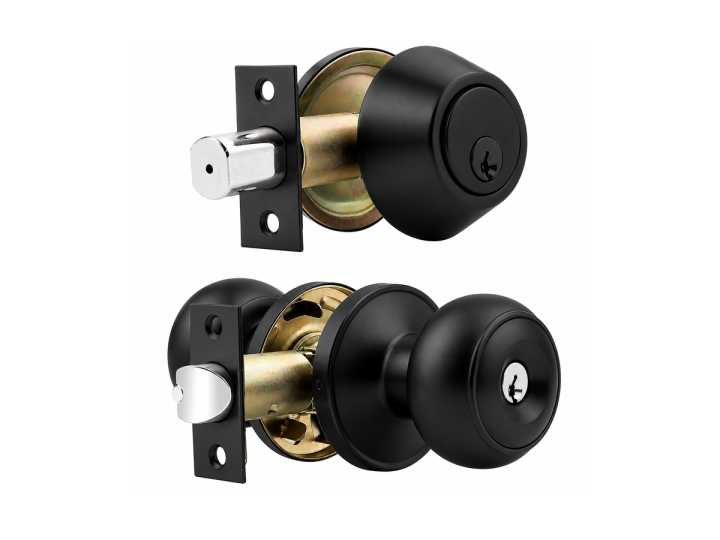
- 型号或清晰照片,以及每款的功能——入户、浴室、通道、装饰。
- 每款型号、每种表面处理和每种匙型各自的数量。请分项列出;只给一个总数无法准确报价。
- 背距和门厚。
- 表面处理代码,以及是否已有标准样板。
- 配匙要求:通开一匙、一锁一匙还是总匙系统,以及每把锁配几把钥匙。
- 包装:中性纸箱、您的印刷彩盒、吸塑卡、条码格式,以及所需的语言文字或法规文字。
- 目的港、贸易术语以及目标船期(如有)。
- 出货时需要随附副本的认证文件。