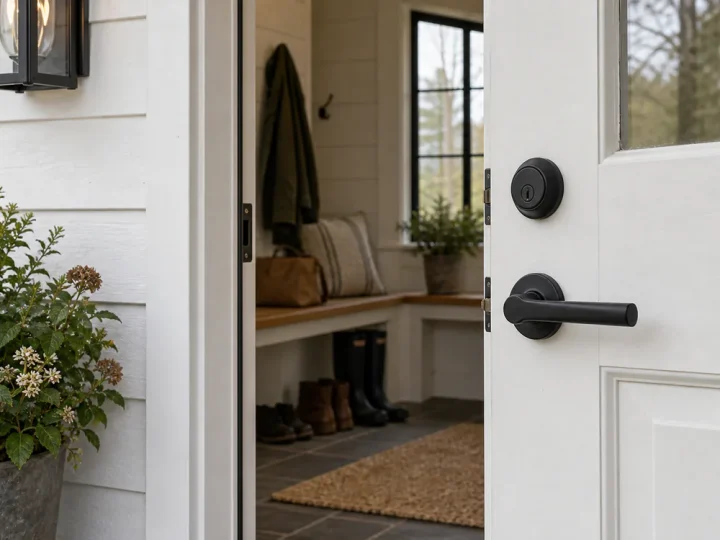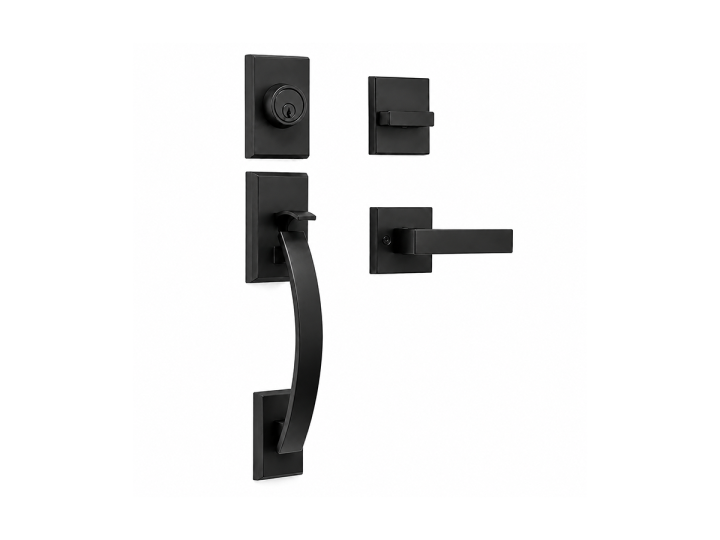
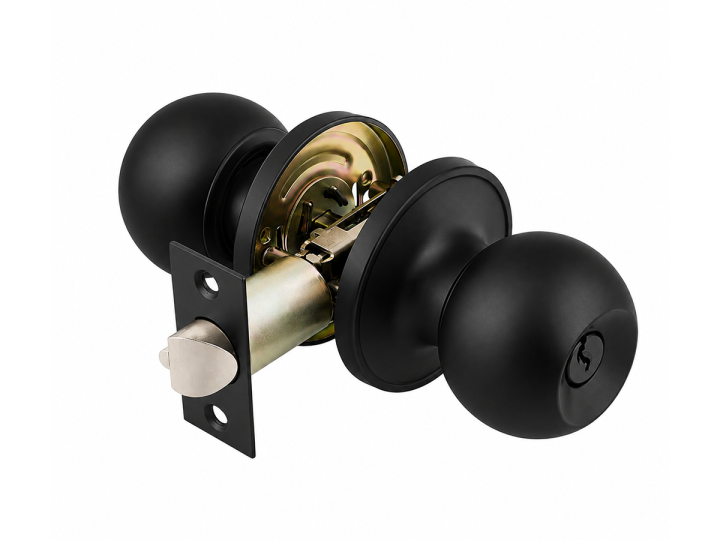
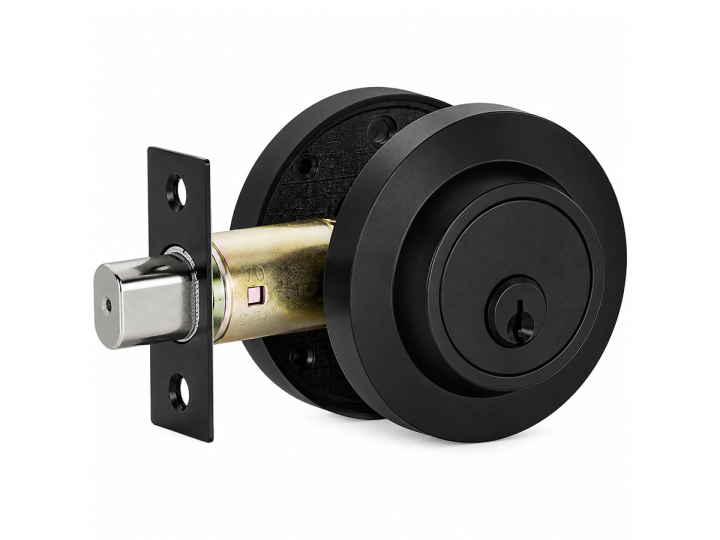
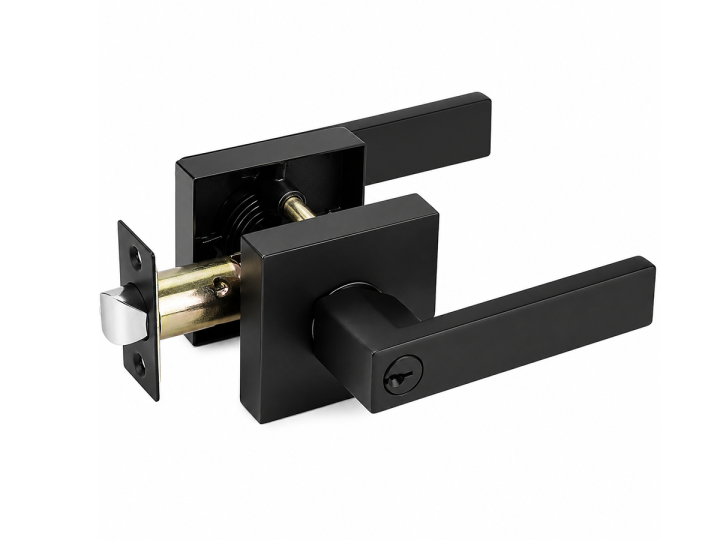
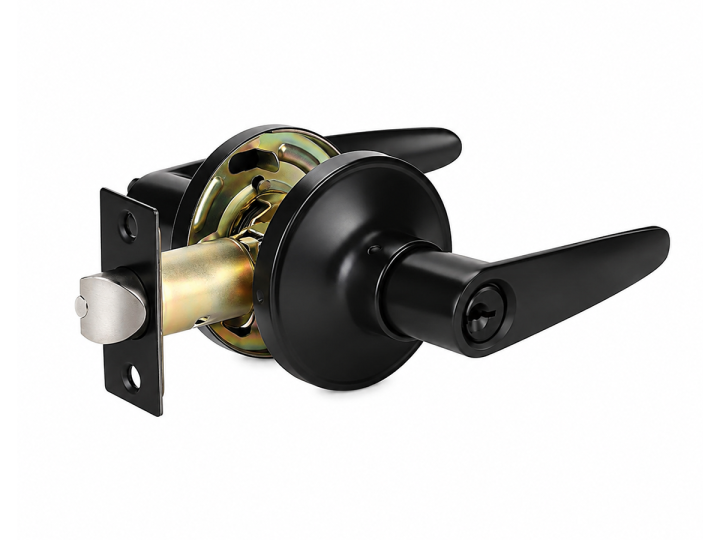
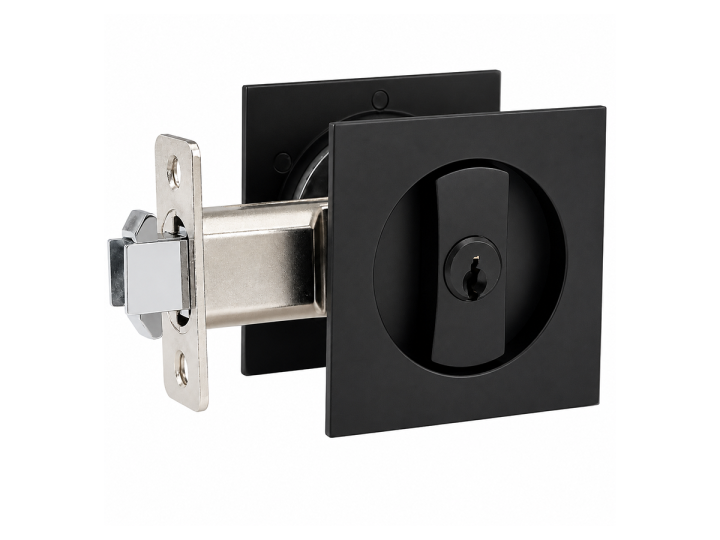
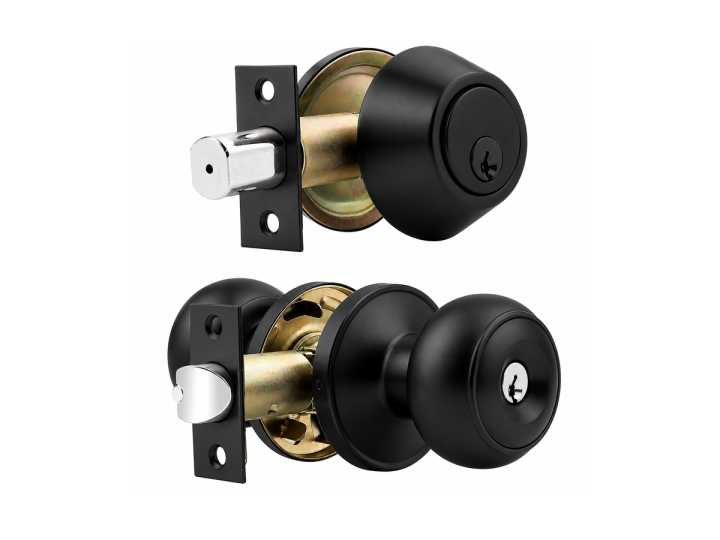
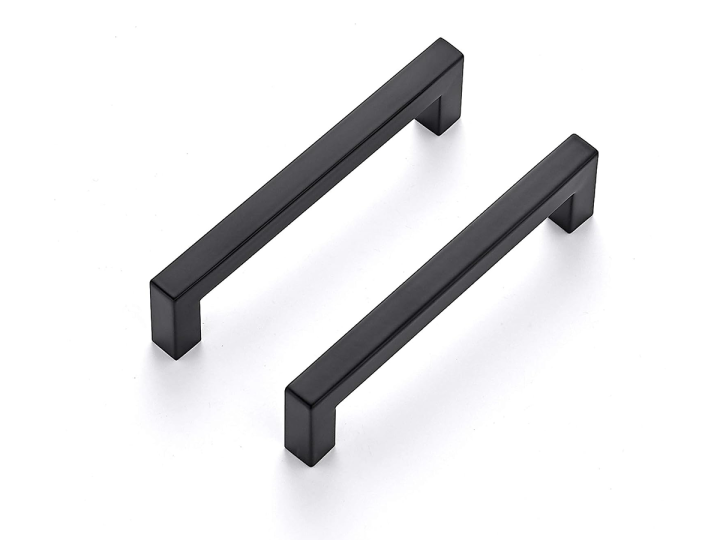
قد يبدو مقبضا كباس متطابقين في الصورة، بينما تبلغ تكلفة طلاء أحدهما عشرة أضعاف الآخر، لأن التشطيب عملية لا لون.
ابدأوا بالمادة الأساسية
لا يكون أي تشطيب أفضل من السطح الذي تحته. فالقطعة المسبوكة تحت الضغط من سبيكة الزنك تخرج من الماكينة بقشرة رقيقة هشة، وفي أسوأ الحالات بمسامية غازية تحتها مباشرة. وإذا كشف التلميع هذه المسامية ثم طُليت فوقها، فستظهر فقاعات لاحقًا - عادةً في اختبار رذاذ الملح، وأحيانًا في موقع ساحلي بعد ثمانية عشر شهرًا.
لذا فإن التسلسل قبل أي طلاء زخرفي هو: التشذيب، وإزالة الزوائد، والتلميع بالاهتزاز أو بالسير، والصقل، ثم إزالة الشحوم والتخريش الكيميائي. أما في قطع الفولاذ المقاوم للصدأ، مثل أغلفة المقابض الكروية التي نستخدمها في الأقفال الكروية الأنبوبية، فالتسلسل مختلف أيضًا - إذ يجب تنشيط الطبقة الخاملة قبل أن يلتصق بها أي شيء. وإذا لم يذكر عرض سعر لتشطيب زخرفي مرحلة التحضير، فهي على الأرجح المرحلة التي جرى التهاون فيها.
الطلاء الكهربائي
يرسّب الطلاء الكهربائي المعدن من محلول مائي بتمرير تيار كهربائي عبر القطعة. وعلى القطع المسبوكة تحت الضغط من الزنك، تتكون الطبقات المعتادة لتشطيب الكروم اللامع أو الساتان من نحاس قلوي، ثم نحاس حمضي، ثم نيكل، ثم طبقة رقيقة جدًا من الكروم. وفيما يلي أرقام نموذجية، وهي أعراف متبعة في الصناعة لا قاعدة ثابتة واحدة:
| النحاس | 8–15 µm، تُسوّي السطح وتمنحه الليونة |
|---|---|
| النيكل | 8–15 µm، تشكّل الحاجز ضد التآكل وتمنح معظم اللمعان |
| الكروم | 0.2–0.3 µm، طبقة زخرفية رقيقة جدًا مقاومة للتغيّر اللوني |
| الورنيش | يُطبَّق فوق تشطيبات النحاس الأصفر والتشطيبات العتيقة، ولا يُطبَّق عادةً فوق الكروم أو النيكل |
نقاط القوة: التصاق ممتاز، ومظهر معدني حقيقي، ونطاق ألوان واسع يشمل نيكل ساتان والكروم اللامع والنحاس الأصفر الملمّع والعتيق ودرجات البرونز المعتّقة مع إبراز البروزات. التكلفة معتدلة ولا تتطلب قوالب. نقاط الضعف: سماكة الطلاء تتبع توزيع التيار الكهربائي، فتنال التجاويف طبقة أرق من الحواف؛ وتعتمد تشطيبات النحاس الأصفر على طبقة ورنيش ستتآكل في النهاية على الأسطح التي تلمسها الأيدي؛ كما أن العملية كيمياء رطبة تتطلب ضبطًا يوميًا.
خطنا الخاص هو خط طلاء كهربائي من خمسة أحواض مع اختبار رذاذ ملح داخلي، وهذا يعني أساسًا أننا نستطيع حسم أي خلاف حول اللون أو التآكل دون انتظار ثلاثة أسابيع لنتائج مختبر خارجي.
PVD
يجري الترسيب الفيزيائي للبخار (PVD) داخل حجرة تفريغ. يُبخَّر هدف صلب — غالبًا من الزركونيوم أو التيتانيوم — ويترسب على القطعة، بينما يكوّن غاز تفاعلي مثل النيتروجين مركّبًا خزفيًا على السطح. يمنح نيتريد الزركونيوم درجات النحاس الأصفر والذهبي، بينما تمنح مركّبات التيتانيوم والمركّبات الكربونية الدرجات الرمادية والسوداء.
الخصائص الرئيسية:
- سماكة الطلاء صغيرة، نحو 0.3–1.5 µm، لذا فهو ينسخ السطح الذي تحته بدقة. يجب طلاء قطعة PVD كهربائيًا وتلميعها أولًا؛ فطلاء PVD لا يخفي شيئًا.
- الصلادة عالية، وكثيرًا ما تُذكر عند نحو 2000 HV، ولهذا يصمد نحاس PVD على المقبض في حين لا يصمد النحاس المطلي بالورنيش.
- مقاومة التآكل في اختبار رذاذ الملح أعلى عادةً بكثير من النحاس المطلي بالورنيش، وطلاء PVD هو الحل المعتاد للمشاريع الساحلية والمحيطة بأحواض السباحة التي تشترط لون النحاس الأصفر أو البرونز.
- درجة حرارة العملية مرتفعة — تقع عادةً في المئات الدنيا من الدرجات المئوية — مما يحدّ مما يمكن إدخاله إلى الحجرة. لا يمكن طلاء التجميعات التي تحتوي على نوابض أو بلاستيك أو مواد تشحيم؛ أما المكونات المنفردة فيمكن طلاؤها.
- نطاق الألوان أضيق من الطلاء الكهربائي، ومطابقة قطعة قائمة مطلية كهربائيًا بدقة أمر صعب. اعتمدوا عينة فعلية، ولا تعتمدوا صورة على الشاشة أبدًا.
- تكلفة القطعة هي الأعلى بين العمليات الثلاث، ولحجم الدفعة أهميته لأن دورة الحجرة تكلّف المبلغ نفسه سواء كانت ممتلئة أو نصف فارغة.
الطلاء بالبودرة
يقوم الطلاء بالبودرة على رش مسحوق بوليمري جاف مشحون كهروستاتيكيًا على قطعة مؤرَّضة، ثم معالجتها حراريًا في فرن — عادةً عند نحو 180–200 °C لمدة 10–20 دقيقة. وسماكة الطبقة أكبر بكثير من أي من العمليتين الأخريين، إذ تبلغ عادةً 60–100 µm.
أين يتفوق: الأسود المطفي وغيره من الألوان المصمتة المعتمة، وأي لون RAL مخصص دون الحاجة إلى كيمياء جديدة. وتسدّ الطبقة السميكة عيوب السطح الطفيفة، لذا فإن متطلبات التحضير أقل منها في PVD. أين يتراجع: الطبقة بوليمرية، فتتشظّى عند الصدمات وتتآكل عند نقاط التلامس؛ وتنال الحواف والزوايا الحادة تغطية أرق؛ والتركيب الكيميائي مهم في الاستخدام الخارجي — فبودرة الإيبوكسي يظهر عليها التطبشر بشدة تحت الأشعة فوق البنفسجية، بينما تحتفظ بودرة البوليستر والبوليستر-بولي يوريثان بلونها أفضل بكثير. إذا كان مقبض كباس أسود مطفي سيُركَّب على باب خارجي مواجه للجنوب، فاسألوا عن نظام الراتنج، لا عن اللون فقط.
والبودرة هي أيضًا العملية الوحيدة من بين الثلاث التي يمكن تطبيقها فوق طبقة أساس مطلية كهربائيًا أو بالطلاء الترسيبي الكهربائي (e-coat) للجمع بين الحماية الحاجزة من التآكل واللون، وهو نهج شائع في إكسسوارات الأبواب الخارجية السوداء.
الطلاء الترسيبي الكهربائي والورنيش: العملية الرابعة
هناك طلاءان يقفان إلى جانب العمليات الثلاث الرئيسية وغالبًا ما يُغفَلان في المقارنات. فالطلاء الترسيبي الكهربائي، المعروف اختصارًا بـ e-coat، يرسّب راتنجًا عضويًا من حوض مائي تحت جهد كهربائي مُطبَّق. ولأنه يتبع التيار، فهو يصل إلى التجاويف والأوجه الداخلية التي لا يبلغها مسدس الرش أبدًا، ويكوّن طبقة متجانسة بسماكة 15–25 µm تقريبًا. وفي إكسسوارات الأبواب يُستخدم طبقةً واقية شفافة فوق الطلاءات العتيقة وذات درجات النحاس الأصفر بدلًا من الورنيش المرشوش، وطبقةَ أساس مانعة للتآكل تحت الطلاء بالبودرة.
الورنيش المرشوش أو المغموس هو البديل الأرخص، وما يزال التشطيب الأكثر شيوعًا فوق النحاس الأصفر الملمّع. وهو أيضًا الطلاء الأرجح أن يكون مصدر الشكاوى، لأنه يتآكل تحديدًا حيث تلمسه الأيدي، وبمجرد اختراقه يتغير لون النحاس تحته في بقعة ظاهرة بدلًا من أن يتغير بالتساوي. إذا أراد مشروع ما مظهر النحاس الأصفر على باب كثيف الاستخدام، فالخيارات الصادقة هي: PVD، أو مادة مصمتة يُسمح لها بتكوين الزنجار (الباتينا)، أو القبول بأن الورنيش مادة استهلاكية.
كيف تقارنون بينها بإنصاف
| السماكة النموذجية | الطلاء الكهربائي 20–30 µm إجمالًا؛ PVD من 0.3 إلى 1.5 µm؛ البودرة 60–100 µm |
|---|---|
| إخفاء عيوب المعدن الأساسي | الطلاء الكهربائي جزئيًا؛ PVD لا يخفيها إطلاقًا؛ البودرة جيدًا |
| مقاومة الاحتكاك | PVD الأعلى، والطلاء الكهربائي متوسط، والبودرة الأدنى |
| مرونة الألوان | البودرة الأعلى، والطلاء الكهربائي متوسط، وPVD الأدنى |
| التكلفة النسبية | الطلاء الكهربائي الأدنى، والبودرة في المنتصف، وPVD الأعلى |
حدّدوا بالكود، ثم أكّدوا بالعينة
وُجدت أكواد التشطيب كي يقصد الطرفان الشيء نفسه. تحدد المواصفة ANSI/BHMA A156.18 مجموعة الأكواد الأكثر استخدامًا في إكسسوارات الأبواب المخصصة للتصدير، وتقابلها أكواد US القديمة: US26D هو BHMA 626 كروم ساتان، وUS15 هو 619 نيكل ساتان، وUS3 هو 605 نحاس أصفر لامع، وUS5 هو 609 نحاس أصفر عتيق، وUS10B هو 613 برونز زيتي، وUS32D هو 630 ستانلس ستيل ساتان. ويُكتب الأسود المطفي عادةً 622، مع أن الأسود هو التشطيب الذي يختلف فيه الموردون أكثر من غيره.
يحدد الكود عائلة اللون، لكنه لا يحدد العملية ولا درجة اللمعان ولا أداء مقاومة التآكل، لذا يجب أن ينص أمر الشراء على العناصر الأربعة كلها: الكود، والعملية، ودرجة اللمعان، وعدد ساعات رذاذ الملح المتوقعة وفق طريقة محددة مثل ASTM B117. ثم اعتمدوا عينة مرجعية فعلية واحتفظوا بعينة موقّعة. فالكودان المتطابقان من مصنعين مختلفين لن يتطابقا جنبًا إلى جنب، وفي مشروع تأتي فيه مجموعة منا وأخرى من مصدر آخر، تصبح هذه مشكلة ظاهرة على ممر كامل من الأبواب.
اختبارات تستحق أن تُذكر في الطلب
- اختبار رذاذ الملح المحايد وفق ASTM B117، مع تحديد عدد الساعات ومعايير القبول.
- اختبار الالتصاق بالتحزيز المتقاطع وفق ISO 2409 أو ASTM D3359، للبودرة والورنيش.
- قياس سماكة الطلاء بفلورة الأشعة السينية على القطع المطلية كهربائيًا، عند نقطة قياس محددة.
- اختبار الاحتكاك أو الفرك حيث سيُلمس التشطيب يوميًا.
- اختبار التعرض للأشعة فوق البنفسجية للبودرة الخارجية، إذا كان المشروع في مناخ شديد الإشعاع الشمسي.
ما الذي ترسلونه إلينا
- كود التشطيب الذي تريدونه، والنظام المعتمد في سوقكم — BHMA أو أكواد US القديمة أو رقم RAL.
- عينة فعلية إذا كنتم تطابقون إكسسوارات قائمة. فالصور الفوتوغرافية لا تصلح لمطابقة الألوان.
- بيئة الاستخدام: داخلية، أو خارجية محمية، أو خارجية مكشوفة، أو ساحلية، أو مسبح داخلي.
- عدد ساعات رذاذ الملح المطلوبة وطريقة الاختبار.
- العناصر التي يجب أن تتطابق مع بعضها عبر المجموعات — مقابض الكباس والمفصلات ومقابض السحب وواجهات الأسطوانات.
- ما إذا كان على الطرفين الاحتفاظ بعينة مرجعية موقّعة طوال مدة العقد.