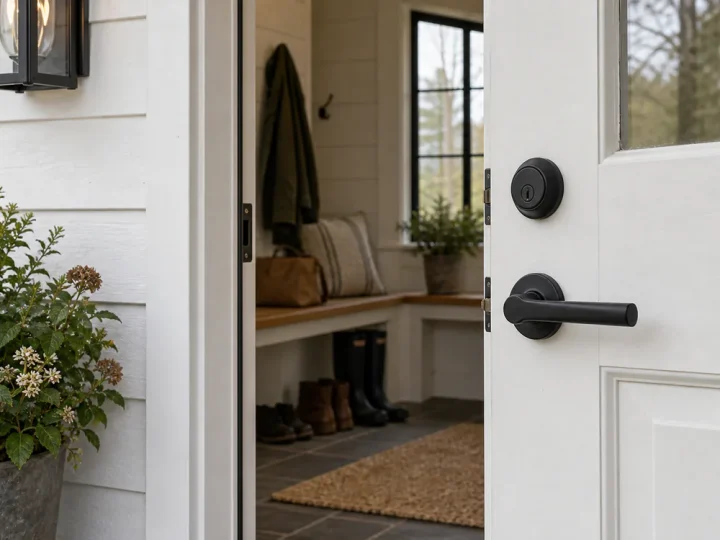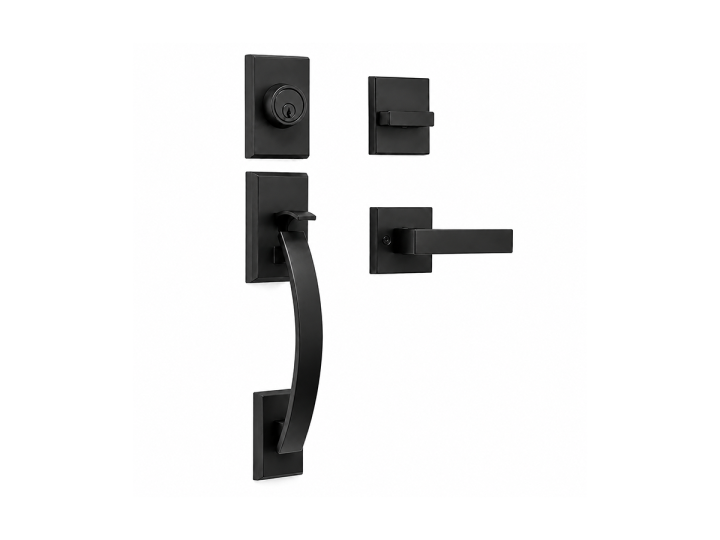
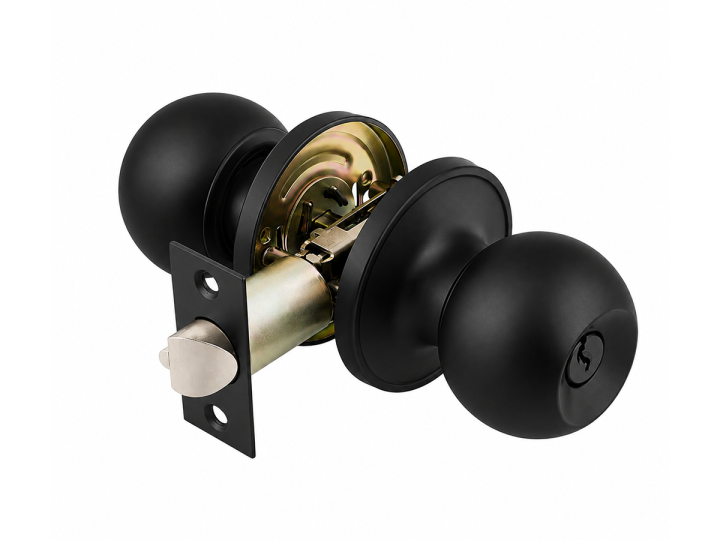
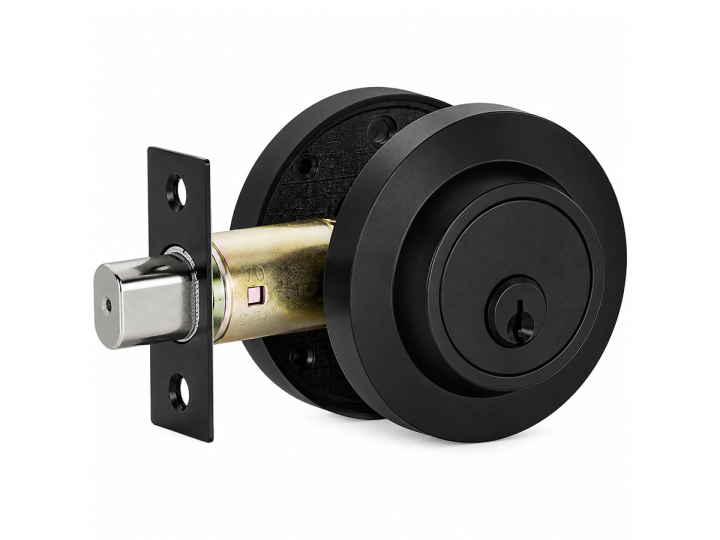
Две нажимные ручки могут выглядеть на фотографии одинаково, а стоимость покрытия у них может различаться в десять раз, потому что покрытие — это процесс, а не цвет.
Начните с основы
Никакое покрытие не бывает лучше поверхности под ним. Отливка из цинкового сплава выходит из машины с тонкой хрупкой коркой, а в худших случаях — с газовой пористостью прямо под ней. Если полировка вскроет эти поры, а сверху нанесут гальванику, позже покрытие вздуется пузырями — обычно в солевом тумане, иногда на прибрежном объекте через восемнадцать месяцев.
Поэтому перед любым декоративным покрытием последовательность такая: обрезка литников, удаление облоя, виброгалтовка или ленточная шлифовка, полировка, затем обезжиривание и травление. Для деталей из нержавеющей стали, например корпусов кнобов в наших замках с ручкой-кнобом, порядок снова другой: пассивный слой нужно активировать, иначе ничего не сцепится. Если в коммерческом предложении на декоративное покрытие не упомянута подготовка, скорее всего, именно на ней и сэкономили.
Гальваника
При гальваническом покрытии металл осаждается из водного раствора за счёт тока, пропускаемого через деталь. На цинковых отливках стандартная система слоёв для блестящего или сатинового хрома — щелочная медь, затем кислая медь, затем никель и, наконец, тонкий слой хрома. Типичные значения — это отраслевая практика, а не единое жёсткое правило:
| Медь | 8–15 мкм: выравнивает поверхность и придаёт пластичность |
|---|---|
| Никель | 8–15 мкм: создаёт антикоррозионный барьер и даёт основную часть блеска |
| Хром | 0,2–0,3 мкм: очень тонкий декоративный слой, устойчивый к потускнению |
| Лак | Наносится поверх латунных и состаренных покрытий; на хром и никель, как правило, не наносится |
Сильные стороны: отличная адгезия, настоящий металлический вид, широкая палитра — никель сатин, блестящий хром, полированная и состаренная латунь, бронзовые тона с высветлением рельефа. Стоимость умеренная, оснастка не требуется. Слабые стороны: толщина покрытия повторяет распределение тока, поэтому в углубления осаждается меньше металла, чем на кромки; латунные покрытия держатся на лаке, который на поверхности под рукой со временем стирается; кроме того, это мокрая химия, которую нужно контролировать ежедневно.
У нас собственная гальваническая линия на пять ванн и своя камера солевого тумана. Главное, что это даёт: спор о цвете или коррозии мы решаем сами, не дожидаясь три недели результатов сторонней лаборатории.
PVD
Физическое осаждение из паровой фазы (PVD) происходит в вакуумной камере. Твёрдая мишень — обычно из циркония или титана — испаряется и осаждается на деталь, а реактивный газ, например азот, образует на поверхности керамическое соединение. Нитрид циркония даёт латунные и золотистые оттенки, соединения титана и углерода — серые и чёрные.
Ключевые характеристики:
- Толщина покрытия мала — примерно 0,3–1,5 мкм, поэтому оно в точности повторяет поверхность под собой. Деталь под PVD сначала нужно покрыть гальваникой и отполировать: PVD ничего не скрывает.
- Твёрдость высокая — обычно называют около 2000 HV. Поэтому латунь PVD выдерживает эксплуатацию на ручке там, где лакированная латунь не выдерживает.
- Стойкость в солевом тумане, как правило, намного выше, чем у лакированной латуни, и PVD — стандартное решение для объектов на побережье и у бассейнов, где требуется цвет латуни или бронзы.
- Температура процесса повышенная — как правило, первые сотни градусов Цельсия, — и это ограничивает то, что можно загружать в камеру. Узлы с пружинами, пластиком или смазкой покрывать нельзя; отдельные детали — можно.
- Цветовая гамма уже, чем у гальваники, и точно подобрать цвет под существующую гальваническую деталь сложно. Утверждайте физический образец, а не изображение на экране.
- Стоимость в пересчёте на деталь — самая высокая из трёх, и размер партии имеет значение: цикл камеры стоит одинаково, загружена она полностью или наполовину.
Порошковая окраска
При порошковой окраске сухой полимерный порошок с электростатическим зарядом напыляется на заземлённую деталь, которую затем отверждают в печи — обычно при 180–200 °C в течение 10–20 минут. Толщина плёнки намного больше, чем в двух других процессах, — как правило, 60–100 мкм.
Где она выигрывает: чёрный матовый и другие сплошные непрозрачные цвета, а также любой цвет по RAL на заказ без новой химии. Толстая плёнка перекрывает мелкие дефекты поверхности, поэтому требования к подготовке ниже, чем у PVD. Где проигрывает: плёнка полимерная, поэтому при ударе скалывается и стирается в точках контакта; на кромках и острых углах слой тоньше; для улицы важна химия — эпоксидные порошки под УФ сильно подвержены мелению, а полиэфирные и полиэфир-полиуретановые держат цвет гораздо лучше. Если ручка в чёрном матовом пойдёт на наружную дверь с южной стороны, спрашивайте о типе смолы, а не только о цвете.
Кроме того, порошок — единственное из трёх покрытий, которое можно наносить поверх гальванического или катафорезного слоя, сочетая барьерную защиту от коррозии с цветом. Это распространённый подход для чёрной наружной фурнитуры.
Катафорез и лак — четвёртый процесс
Рядом с тремя основными есть ещё два покрытия, которые часто выпадают из сравнения. Электрофоретическое покрытие (катафорез, e-coat) осаждает органическую смолу из водной ванны под действием приложенного напряжения. Поскольку оно следует за током, то проникает в углубления и на внутренние поверхности, куда распылитель не достанет никогда, и образует равномерную плёнку толщиной примерно 15–25 мкм. В дверной фурнитуре его применяют как прозрачный защитный слой поверх состаренной и латунированной гальваники вместо распыляемого лака, а также как антикоррозионный грунт под порошковую окраску.
Лак, нанесённый распылением или окунанием, — более дешёвая альтернатива и по-прежнему самое распространённое покрытие поверх полированной латуни. Он же чаще всего становится причиной претензий: лак протирается именно там, где касаются руки, а после повреждения латунь под ним темнеет заметным пятном, а не равномерно. Если на интенсивно используемой двери нужен вид латуни, честных вариантов три: PVD, массивный материал, которому позволено покрываться патиной, или признать, что лак — расходный материал.
Как сравнивать их корректно
| Типичная толщина | Гальваника — 20–30 мкм в сумме; PVD — 0,3–1,5 мкм; порошок — 60–100 мкм |
|---|---|
| Скрывает дефекты основы | Гальваника — частично; PVD — совсем нет; порошок — хорошо |
| Стойкость к истиранию | PVD — самая высокая, гальваника — средняя, порошок — самая низкая |
| Гибкость по цвету | Порошок — самая высокая, гальваника — средняя, PVD — самая низкая |
| Относительная стоимость | Гальваника — самая низкая, порошок — средняя, PVD — самая высокая |
Указывайте код, затем подтверждайте образцом
Коды покрытий существуют для того, чтобы обе стороны имели в виду одно и то же. Стандарт ANSI/BHMA A156.18 задаёт систему кодов, чаще всего используемую в экспортной дверной фурнитуре, и старые американские коды US ей соответствуют: US26D — это BHMA 626, хром сатин; US15 — 619, никель сатин; US3 — 605, блестящая латунь; US5 — 609, состаренная латунь; US10B — 613, состаренная бронза; US32D — 630, нержавеющая сталь сатин. Чёрный матовый обычно обозначают как 622, хотя именно в чёрном у поставщиков больше всего расхождений.
Код определяет цветовое семейство. Он не определяет ни процесс, ни степень блеска, ни коррозионную стойкость, поэтому в заказе на поставку нужно указать все четыре параметра: код, процесс, блеск и ожидаемое число часов в солевом тумане по названному методу, например ASTM B117. Затем утвердите физический эталонный образец и сохраните подписанный контрольный экземпляр. Один и тот же код от двух заводов рядом не совпадёт, и если на объекте одна коллекция от нас, а другая от кого-то ещё, в коридоре с рядом дверей это будет заметно.
Испытания, которые стоит указать в заказе
- Нейтральный солевой туман по ASTM B117 с указанием числа часов и критериев приёмки.
- Адгезия методом решётчатого надреза по ISO 2409 или ASTM D3359 — для порошковых покрытий и лака.
- Толщина покрытия рентгенофлуоресцентным методом на гальванических деталях — в оговорённой точке измерения.
- Испытание на истирание, если к покрытию будут ежедневно прикасаться руками.
- УФ-облучение для наружных порошковых покрытий, если объект находится в климате с высокой инсоляцией.
Что нам прислать
- Нужный код покрытия и система обозначений вашего рынка — BHMA, старые коды US или номер RAL.
- Физический образец, если нужно подобрать покрытие под существующую фурнитуру. Для подбора цвета фотографии непригодны.
- Условия эксплуатации: внутри помещения, снаружи под навесом, снаружи без защиты, побережье или крытый бассейн.
- Требуемое число часов в солевом тумане и метод испытания.
- Какие изделия из разных коллекций должны совпадать между собой — нажимные ручки, петли, ручки-скобы, лицевые части цилиндров.
- Будет ли подписанный контрольный образец храниться у обеих сторон весь срок действия контракта.