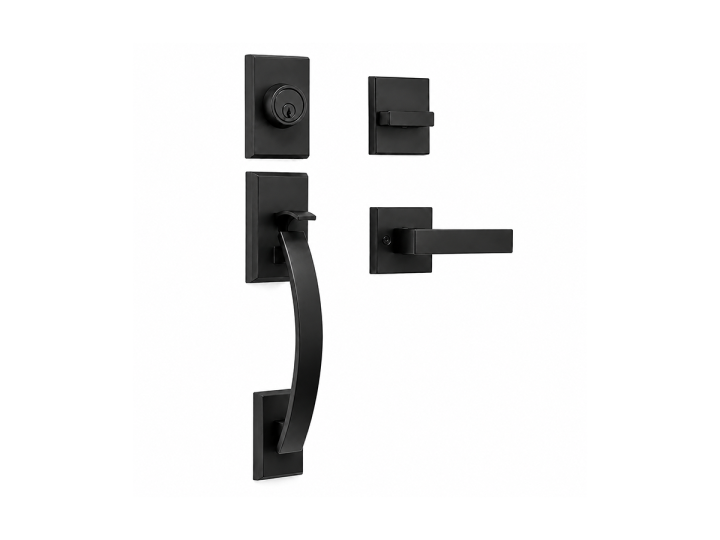
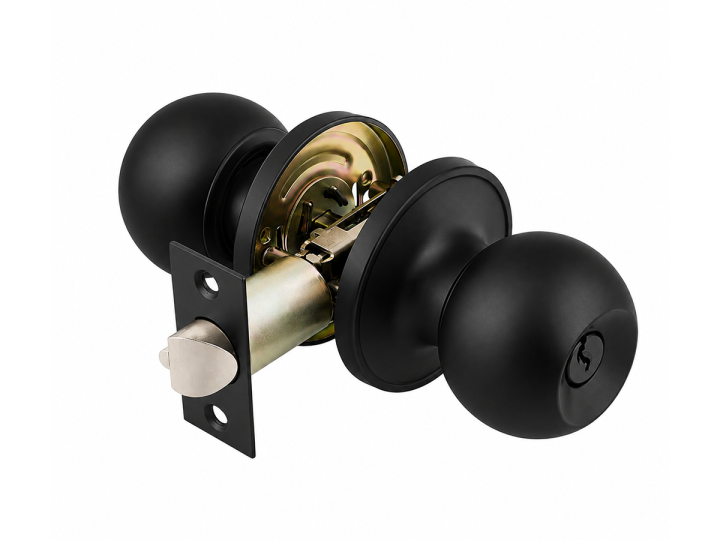
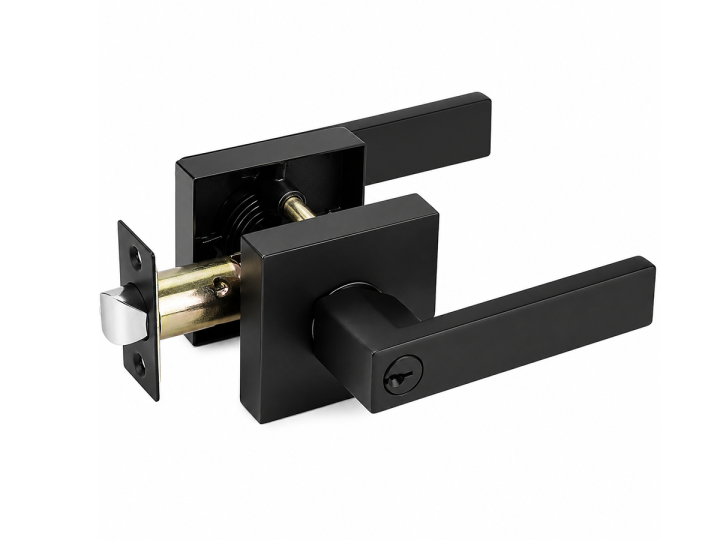
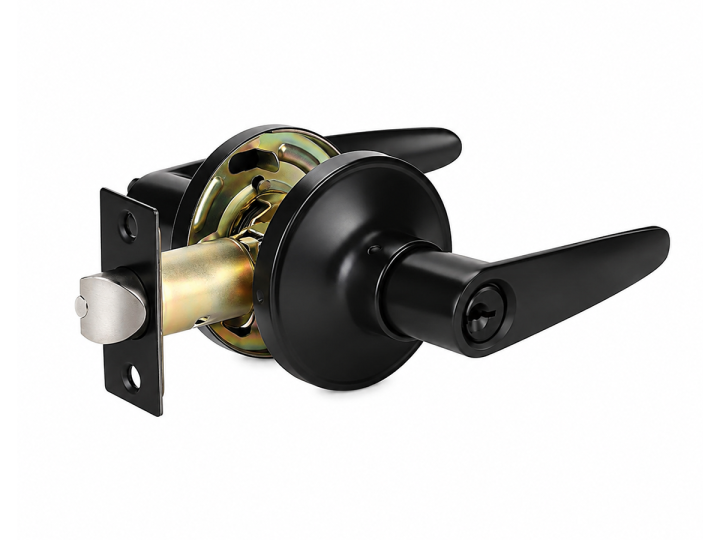
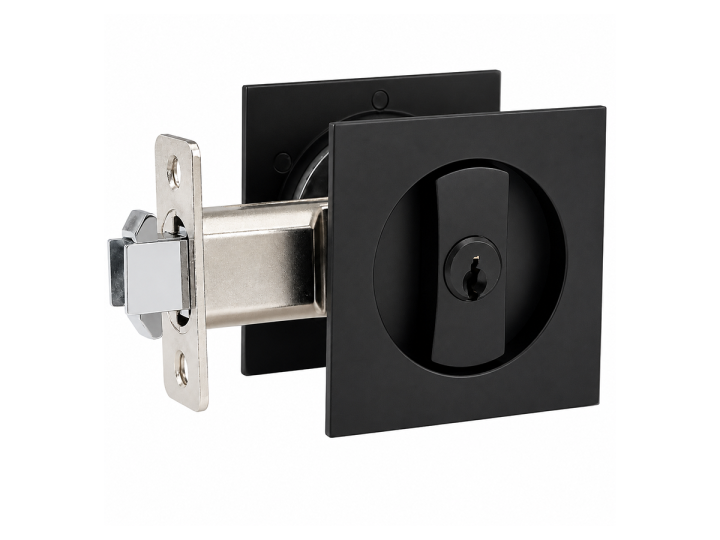
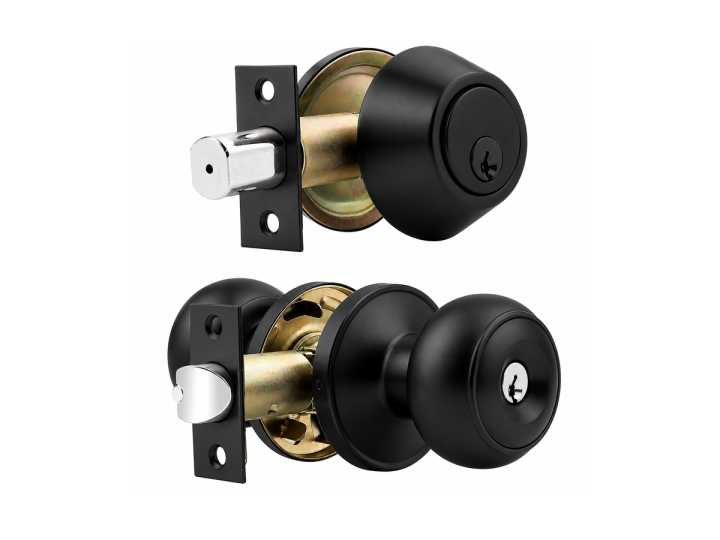
Dos manillas pueden parecer idénticas en una fotografía y diferir en un factor de diez en el coste del recubrimiento, porque el acabado es un proceso, no un color.
Empiece por el sustrato
Ningún acabado es mejor que la superficie que hay debajo. Una pieza de zamak fundida a presión sale de la máquina con una piel fina y quebradiza y, en el peor de los casos, con porosidad gaseosa justo debajo. Si el pulido abre esa porosidad y después se galvaniza encima, acabará formando ampollas, normalmente en niebla salina y a veces en una obra costera a los dieciocho meses.
Por eso, la secuencia previa a cualquier recubrimiento decorativo es: recorte, desbarbado, pulido vibratorio o con banda, abrillantado y, por último, desengrase y decapado. En las piezas de acero inoxidable, como las carcasas de pomo que usamos en las cerraduras de pomo tubulares, la secuencia vuelve a ser distinta: hay que activar la capa pasiva para que algo se adhiera. Si un presupuesto de acabado decorativo no menciona la preparación, es el paso en el que con más probabilidad se ha ahorrado.
Galvanoplastia
La galvanoplastia deposita metal a partir de una solución acuosa haciendo pasar corriente a través de la pieza. En las piezas de zamak fundidas a presión, la secuencia de capas habitual para un acabado cromado brillante o satinado es: cobre alcalino, después cobre ácido, después níquel y, por último, un fino flash de cromo. Valores típicos, que son convenciones del sector y no una regla fija única:
| Cobre | 8-15 µm; nivela la superficie y aporta ductilidad |
|---|---|
| Níquel | 8-15 µm; proporciona la barrera anticorrosión y la mayor parte del brillo |
| Cromo | 0.2-0.3 µm; una capa decorativa muy fina y resistente al deslustre |
| Laca | Se aplica sobre acabados de latón y envejecidos, normalmente no sobre cromo ni níquel |
Ventajas: excelente adherencia, aspecto metálico auténtico y una amplia gama de colores que incluye níquel satinado, cromo brillante, latón pulido y envejecido, y tonos bronce con realzado. El coste es moderado y no requiere utillaje. Inconvenientes: el espesor del recubrimiento sigue la distribución de la corriente, por lo que los huecos reciben menos que los cantos; los acabados de latón dependen de una laca que acabará desgastándose en una superficie que se toca a diario; y es un proceso de química húmeda que debe controlarse cada día.
Contamos con una línea propia de galvanoplastia de cinco cubas y ensayo de niebla salina en planta, lo que sobre todo significa que podemos zanjar una discusión sobre color o corrosión sin esperar tres semanas a un laboratorio externo.
PVD
El depósito físico en fase vapor se realiza en una cámara de vacío. Un blanco sólido —normalmente de circonio o titanio— se vaporiza y se deposita sobre la pieza, mientras un gas reactivo como el nitrógeno forma un compuesto cerámico en la superficie. El nitruro de circonio da los tonos latón y oro; los compuestos de titanio y de base carbono dan los grises y los negros.
Características clave:
- El espesor del recubrimiento es pequeño, de aproximadamente 0.3-1.5 µm, por lo que reproduce exactamente la superficie subyacente. Una pieza PVD debe recibir antes un recubrimiento galvánico y pulirse; el PVD no oculta nada.
- La dureza es elevada, a menudo se cita en torno a 2000 HV, y por eso el latón PVD resiste en una manilla donde el latón lacado no aguanta.
- La resistencia a la corrosión en niebla salina suele ser muy superior a la del latón lacado, y el PVD es la solución habitual en proyectos costeros y junto a piscinas que exigen un color latón o bronce.
- La temperatura del proceso es elevada —normalmente de unos pocos cientos de grados Celsius—, lo que limita lo que puede entrar en la cámara. Los conjuntos con muelles, plásticos o lubricantes no pueden recubrirse; los componentes sueltos, sí.
- La gama de colores es más reducida que en galvanoplastia y es difícil igualar con exactitud una pieza galvánica existente. Apruebe una muestra física, nunca una imagen en pantalla.
- El coste por pieza es el más alto de los tres, y el tamaño del lote importa porque un ciclo de cámara cuesta lo mismo esté llena o medio vacía.
Pintura en polvo
La pintura en polvo proyecta un polvo polimérico seco y cargado electrostáticamente sobre una pieza conectada a tierra, que después se cura en horno, normalmente a unos 180-200 °C durante 10-20 minutos. El espesor de película es muy superior al de los otros dos procesos: habitualmente 60-100 µm.
Dónde gana: el negro mate y otros colores opacos lisos, y cualquier color RAL a medida sin cambiar la química. La película gruesa cubre pequeños defectos superficiales, por lo que exige menos preparación que el PVD. Dónde pierde: la película es un polímero, así que se desconcha con los golpes y se desgasta en los puntos de contacto; los cantos y las esquinas vivas quedan con menos cobertura; y en exterior la química importa: los polvos epoxi sufren un fuerte caleo con los rayos UV, mientras que el poliéster y el poliéster-poliuretano conservan mucho mejor el color. Si una manilla negro mate va a instalarse en una puerta exterior orientada al sur, pregunte qué sistema de resina se usa, no solo qué color.
Además, la pintura en polvo es la única de las tres que puede aplicarse sobre una base galvánica o de cataforesis para combinar la protección anticorrosión de barrera con el color, un enfoque habitual en los herrajes exteriores negros.
Cataforesis y laca: el cuarto proceso
Hay dos recubrimientos que acompañan a los tres principales y que a menudo quedan fuera de las comparaciones. El recubrimiento electroforético, normalmente abreviado como e-coat o cataforesis, deposita una resina orgánica desde un baño acuoso bajo una tensión aplicada. Como sigue a la corriente, llega a huecos y caras internas que una pistola nunca alcanzará, y forma una película uniforme de aproximadamente 15-25 µm. En herrajes para puertas se utiliza como capa protectora transparente sobre recubrimientos galvánicos envejecidos y en tonos latón, en lugar de una laca pulverizada, y como imprimación anticorrosión bajo la pintura en polvo.
La laca pulverizada o por inmersión es la alternativa más económica y sigue siendo el acabado más habitual sobre latón pulido. También es el recubrimiento que con más probabilidad origina una reclamación, porque se desgasta justo donde se apoyan las manos y, una vez perforada, el latón de debajo se oscurece formando una mancha visible en lugar de hacerlo de manera uniforme. Si un proyecto quiere aspecto de latón en una puerta de uso intensivo, las opciones honestas son el PVD, un material macizo al que se deja adquirir pátina, o aceptar que la laca es un consumible.
Cómo compararlos con rigor
| Espesor típico | Galvanoplastia: 20-30 µm en total; PVD: 0.3-1.5 µm; pintura en polvo: 60-100 µm |
|---|---|
| Oculta defectos del sustrato | Galvanoplastia, en parte; PVD, en absoluto; pintura en polvo, bien |
| Resistencia a la abrasión | PVD la más alta, galvanoplastia intermedia, pintura en polvo la más baja |
| Flexibilidad de color | Pintura en polvo la más alta, galvanoplastia intermedia, PVD la más baja |
| Coste relativo | Galvanoplastia el más bajo, pintura en polvo intermedio, PVD el más alto |
Especifique por código y confirme con muestra
Los códigos de acabado existen para que dos partes se refieran a lo mismo. ANSI/BHMA A156.18 define el conjunto de códigos más utilizado en herrajes para puertas de exportación, y los antiguos códigos US tienen su equivalencia en él: US26D es el BHMA 626 cromo satinado, US15 es el 619 níquel satinado, US3 es el 605 latón brillante, US5 es el 609 latón antiguo, US10B es el 613 bronce frotado con aceite y US32D es el 630 acero inoxidable satinado. El negro mate suele indicarse como 622, aunque el negro es el acabado en el que más varían los proveedores.
El código fija la familia de color. No fija el proceso, el nivel de brillo ni el comportamiento frente a la corrosión, así que una orden de compra debe indicar los cuatro: código, proceso, brillo y las horas de niebla salina que espera según un método concreto como ASTM B117. Después, apruebe una muestra patrón física y conserve una contramuestra firmada. Dos códigos idénticos de dos fábricas no coincidirán puestos uno al lado del otro, y en un proyecto en el que una colección la suministramos nosotros y otra procede de otro fabricante, eso es un problema visible en un pasillo lleno de puertas.
Ensayos que conviene indicar en el pedido
- Niebla salina neutra según ASTM B117, indicando las horas y los criterios de aceptación.
- Adherencia por corte en cuadrícula según ISO 2409 o ASTM D3359, para pintura en polvo y laca.
- Espesor del recubrimiento por fluorescencia de rayos X en piezas galvánicas, en un punto de medición definido.
- Ensayo de abrasión o frotamiento cuando el acabado vaya a manipularse a diario.
- Exposición UV para pintura en polvo de exterior, si el proyecto se encuentra en un clima de alta insolación.
Qué enviarnos
- El código de acabado que desea y la convención de mercado que utiliza: BHMA, antiguo US o un número RAL.
- Una muestra física si debe igualar herrajes existentes. Las fotografías no sirven para el color.
- El entorno: interior, exterior protegido, exterior expuesto, costero o piscina cubierta.
- Horas de niebla salina exigidas y método.
- Qué artículos deben coincidir entre colecciones: manillas, bisagras, tiradores, frentes de cilindro.
- Si ambas partes deben conservar una contramuestra firmada durante toda la vigencia del contrato.